مقدمة
أحد الأسئلة التي غالبًا ما تطرح أثناء تركيب أنابيب HDPE هو المدة التي يجب أن يتم فيها تسخين الأنبوب قبل اللحام.
يبدو وكأنه سؤال بسيط. يقوم العامل بفحص قطر الأنبوب، وينظر إلى آلة اللحام ويضبط وقت التسخين. ولكن هناك تفصيل واحد يسهل التغاضي عنه: قد يحتاج أنبوبان من البولي إيثيلين عالي الكثافة (HDPE) لهما نفس القطر الخارجي إلى أوقات لحام مختلفة تمامًا.
خذ أنبوب HDPE مقاس 110 مم كمثال. الأنبوب الذي يبلغ سمك جداره 6.3 مم لديه وقت تسخين مرجعي قدره 63 ثانية في مخطط معلمات اللحام. بالنسبة لنفس القطر الخارجي الذي يبلغ 110 مم، فإن الأنبوب الذي يبلغ سمك جداره 10 مم لديه وقت تسخين يبلغ 100 ثانية.
وهذا هو الفرق 37 ثانية. إذا استخدم المشغل الإعداد الخاطئ لمجرد أن قطر الأنبوب هو نفسه، فقد لا تسير عملية اللحام كما هو متوقع.
ولهذا السبب من المهم النظر إلى القطر وسمك الجدار قبل البدء في العمل.
الأنابيب الصغيرة والأنابيب الكبيرة: طريقتان مختلفتان لتوصيل HDPE
ليس كل أنبوب HDPE يحتاج إلى نفس معدات اللحام.
بالنسبة لأحجام الأنابيب الأصغر، يعد دمج المقبس خيارًا عمليًا. يتم تسخين طرف الأنبوب مع الجزء الداخلي من التركيبات المتوافقة باستخدام أداة تسخين ذات أبعاد مطابقة. بمجرد اكتمال فترة التسخين المطلوبة، تتم إزالة الجزأين من الأداة ودفعهما معًا.
العملية بسيطة نسبيًا، وعادةً ما تكون المعدات مدمجة. يتم استخدامه بشكل شائع لإمدادات المياه ذات القطر الصغير ومنشآت السباكة.
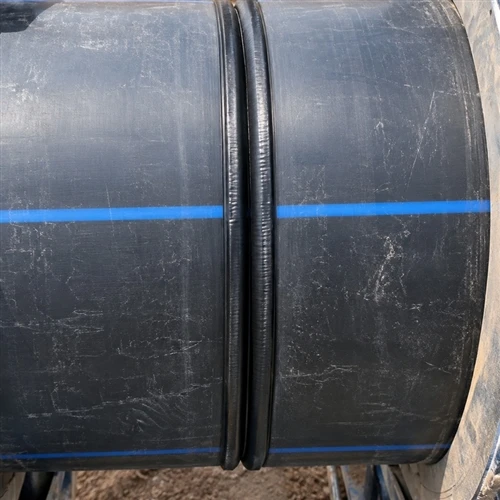
مع زيادة قطر الأنبوب، يصبح دمج المؤخرة خيارًا عمليًا أكثر. بدلاً من إدخال الأنبوب في التركيب، يتم تسخين طرفي الأنبوب المجهزين مقابل لوحة تسخين مسطحة ثم يتم ربطهما تحت ضغط متحكم فيه.
أي شخص عمل مع آلة لحام HDPE ذات قطر كبير يعرف أن العملية تتضمن أكثر من مجرد تسخين طرفي الأنابيب.
يجب محاذاة الأنبوب بشكل صحيح. يجب أن تواجه النهايات بالتساوي. يجب أن تكون لوحة التسخين في درجة الحرارة الصحيحة، وبعد التسخين، يجب إزالتها بسرعة كافية حتى يلتقي السطحان المنصهران قبل أن يبردا.
خطأ صغير خلال هذه المرحلة يمكن أن يؤثر على المفصل النهائي.
لهذا السبب، يتطلب لحام أنابيب HDPE ذات القطر الكبير معدات ومشغلين مناسبين يفهمون الإجراء الكامل.
ما المدة التي يجب أن يتم فيها تسخين أنبوب HDPE؟
لا يوجد وقت تسخين واحد لجميع أنابيب HDPE.
توضح البيانات المرجعية أدناه كيف يتغير وقت التسخين مع القطر الخارجي وسمك الجدار.
|
قطر الأنبوب |
سمك الجدار |
وقت التسخين |
|
75 mm |
6.8 mm |
68 ثانية |
|
90 mm |
8.2 mm |
82 ثانية |
|
110 mm |
6.3 mm |
63 ثانية |
|
110 mm |
10.0 mm |
100 ثانية |
|
125 mm |
7.1 mm |
71 ثانية |
|
125 mm |
11.4 mm |
114 ثانية |
|
160 mm |
9.1 mm |
91 ثانية |
|
160 mm |
14.6 mm |
145 ثانية |
|
200 mm |
11.4 mm |
114 ثانية |
|
200 mm |
20.5 mm |
182 ثانية |
|
225 mm |
12.8 mm |
128 ثانية |
|
225 mm |
20.5 mm |
205 ثانية |
|
315 mm |
17.9 mm |
179 ثانية |
|
315 mm |
28.6 mm |
286 ثانية |
|
400 mm |
22.7 mm |
227 ثانية |
|
400 mm |
36.4 mm |
364 ثانية |
|
500 mm |
28.4 mm |
284 ثانية |
|
500 mm |
45.5 mm |
455 ثانية |
|
630 mm |
35.8 mm |
358 ثانية |
|
630 mm |
57.3 mm |
573 ثانية |

هذه هي القيم المرجعية من مخطط المعلمات المتوفر لدمج المؤخرة. يجب التحقق من إعدادات اللحام الفعلية وفقًا للإجراءات المعمول بها وتعليمات المعدات.
بالنظر إلى الأرقام، يصبح هناك شيء واحد واضح: الأنبوب الأكبر لا يعني تلقائيًا وقت تسخين أطول من أي أنبوب أصغر. يلعب سمك الجدار أيضًا دورًا رئيسيًا.
على سبيل المثال، يحتاج أنبوب 200 مم بجدار 20.5 مم إلى وقت تسخين أكبر بكثير من أنبوب 200 مم بجدار 11.4 مم.
يصبح الفرق أكثر وضوحًا مع الأنابيب الأكبر حجمًا. أنبوب 630 ملم بجدار 57.3 ملم لديه وقت تسخين مرجعي يبلغ 573 ثانية، أو ما يزيد قليلاً عن تسع دقائق ونصف.
بالنسبة لفرق التركيب، يعد التحقق من مواصفات الأنابيب الفعلية قبل اللحام أكثر موثوقية من تقدير الوقت بالعين المجردة.
ما علاقة حقوق السحب الخاصة باللحام؟
حقوق السحب الخاصة هي النسبة بين القطر الخارجي للأنبوب وسمك جداره.
الحساب بسيط:
حقوق السحب الخاصة=القطر الخارجي / سمك الجدار
أنبوب 110 مم بجدار 6.3 مم لديه حقوق سحب خاصة تبلغ حوالي 17.5. إذا زاد سمك الجدار إلى 10 ملم، تنخفض حقوق السحب الخاصة إلى 11.
يستخدم المخطط المرجعي الحساب التالي لوقت التسخين:
زمن التسخين=قطر الأنبوب / SDR × 10
وهذا ما يفسر لماذا يمكن للأنابيب ذات القطر نفسه أن يكون لها أوقات تسخين مختلفة.
إنه أيضًا تذكير مفيد عند طلب أنابيب HDPE. إن إعطاء المورد القطر الخارجي فقط لا يكفي. وينبغي أيضًا تحديد حقوق السحب الخاصة أو سمك الجدار.
التدفئة ليست سوى جزء واحد من عملية اللحام
من سوء الفهم الشائع أنه بمجرد أن يصبح وقت التسخين صحيحًا، سيكون الاتصال جيدًا تلقائيًا.
في الممارسة العملية، هناك عدة مراحل تحتاج إلى السيطرة عليها.
قبل التسخين، يجب أن تكون نهايات الأنابيب نظيفة ومحاذات بشكل صحيح ومسطحة بشكل متساوي. يجب فحص لوحة التسخين قبل الاستخدام، ويجب أن يكون سطحها خاليًا من التلوث.
بعد مرحلة التسخين، يجب إزالة اللوحة خلال فترة التغيير المحددة. يتم بعد ذلك تجميع طرفي الأنبوب معًا تحت ضغط الاندماج المطلوب.
يجب أن يظل المفصل دون إزعاج أثناء التبريد.
يوفر مخطط المعلمة أيضًا قيمًا مرجعية لهذه المراحل. على سبيل المثال، الأنبوب مقاس 225 مم بجدار 20.5 مم لديه وقت تغيير لا يزيد عن 8 ثوانٍ، وزمن تراكم الضغط أقل من 12 ثانية وفترة تبريد تبلغ 26-28 دقيقة.
تعتبر هذه الأرقام مفيدة عند إعداد إجراء اللحام، ولكن لا ينبغي معاملتها كإعدادات عامة لكل آلة أو مادة أنبوب.
يجب أيضًا تفسير قيم الضغط مع مواصفات الماكينة وإجراءات اللحام المؤهلة.
كلمة حول تسخين درجة حرارة اللوحة
تستحق درجة الحرارة اهتمامًا خاصًا لأنه يتم تجاهلها أحيانًا عندما يناقش الناس وقت اللحام.
يسرد الرسم البياني المرفق 210 ± 10 درجة لـ PE80 و250 ± 10 درجة لـ PE100.
ومع ذلك، يجب فحص رقم PE100 بشكل مستقل قبل استخدامه في إجراء اللحام الفعلي. عادةً ما يستخدم الدمج التقليدي للـ PE درجة حرارة لوحة التسخين حوالي 200-230 درجة، اعتمادًا على المعايير والإجراءات المعمول بها.
ارتفاع درجة الحرارة لا يعني بالضرورة وجود مفصل أفضل أو أسرع. الحرارة المفرطة يمكن أن تلحق الضرر بسطح البولي إيثيلين.
يجب على المشغل اتباع توصيات الشركة المصنعة للأنابيب وإجراءات اللحام المعتمدة بدلاً من نسخ درجة الحرارة من مخطط مرجعي لم يتم التحقق منه.
المسائل المشتركة بقدر الأنابيب
غالبًا ما يتم اختيار أنابيب HDPE لإمدادات المياه وتصريف المناجم ونقل المياه الصناعية بسبب مقاومتها للتآكل ومرونتها.
ولكن حتى الأنابيب المُصنّعة جيدًا يمكن أن تتطور إلى مشاكل في الاتصال إذا تم التحكم في عملية اللحام بشكل سيء.
بالنسبة لتركيبات السباكة الصغيرة، قد يكون دمج المقبس هو كل ما هو مطلوب. بالنسبة لخط الأنابيب الصناعي الكبير، تصبح آلة الدمج المناسبة ومعلمات اللحام الصحيحة والمشغلين ذوي الخبرة أكثر أهمية بكثير.
قبل البدء في العمل، تحقق من قطر الأنبوب، وسمك الجدار، وSDR، ودرجة المادة وإجراءات اللحام. لا يستغرق تأكيد هذه التفاصيل سوى القليل من الوقت، ولكنها يمكن أن تمنع حدوث مشكلات أكبر أثناء التثبيت.
التعليمات
س: هل يحتاج أنبوب HDPE مقاس 110 مم دائمًا إلى نفس وقت التسخين؟
ج: لا، فسمك الجدار وحقوق السحب الخاصة مهمان أيضًا. في الرسم البياني المرفق، يحتوي الأنبوب مقاس 110 مم على أوقات تسخين مرجعية تبلغ 63 و100 ثانية لسمك جدارين مختلفين.
س: هل يمكن استخدام مقبس الانصهار لأنابيب HDPE الصغيرة؟
ج: نعم. يُستخدم دمج المقبس بشكل شائع لأنابيب HDPE ذات القطر الصغير والتجهيزات المتوافقة.
س: لماذا يستغرق أنبوب HDPE ذو القطر الكبير وقتًا أطول للتسخين؟
ج: غالبًا ما تحتوي الأنابيب الأكبر حجمًا على جدران أكثر سمكًا، مما يعني الحاجة إلى تسخين المزيد من المواد. يعتمد الوقت الفعلي على سمك الجدار وإجراءات اللحام.
س: هل وقت التبريد هو نفس وقت التسخين؟
ج: لا. يشير وقت التسخين إلى الفترة التي يتم خلالها تسخين أطراف الأنبوب. وقت التبريد هو الفترة اللازمة لتبريد المفصل المكتمل في ظل الظروف المحددة.
س: هل يمكنني استخدام نفس معلمات اللحام لـ PE80 وPE100؟
ج: ليس تلقائيا. يجب فحص درجة المواد وأبعاد الأنابيب وإجراءات اللحام ومتطلبات المعدات قبل اللحام.